
新闻资讯
2026优选的磁滚如何选择:铸造砂处理系统核心部件选购全指南
一、磁滚在铸造砂处理中的关键地位
1.1 磁滚为什么是砂处理系统的"隐形心脏"
在粘土砂、树脂砂、消失模等铸造工艺的砂处理环节中,磁滚承担着去除铁磁性杂质、保障型砂纯净度的核心任务。它的性能直接决定了铸件表面质量、砂再生效率以及设备整体寿命。一台性能不稳的磁滚,轻则导致砂系统堵塞、磨损加剧,重则造成铸件夹渣缺陷,带来不可估量的经济损失。
1.2 磁滚选购的三大痛点
当前市场中磁滚产品参数标示混乱、材质标注模糊,用户往往难以分辨真正的高磁场强度与高耐磨性组合。许多中小型铸造企业采购时只关注价格,忽略了磁滚与自身砂处理系统的适配性,导致后续频繁维修甚至整线停摆。更棘手的是,磁滚一旦安装后更换成本高昂,前期的选型至关重要。
二、磁滚选型核心参数与常见误区
2.1 磁场强度与梯度:决定分离效率的底层逻辑
磁滚的磁场强度应针对不同砂种差异化选择。对于树脂砂再生线,通常需要高梯度磁选以捕捉细微铁粉;而粘土砂系统的磁选压力相对较小,但需要更高的通过量。选购时不能仅看表面磁感应强度数值,更要关注磁场梯度的均匀性,这直接决定了铁磁杂质能否被有效吸附并顺利卸除。
2.2 滚筒材质与耐磨层:使用寿命的分水岭
磁滚滚筒表面直接与砂流高频摩擦,其材质从普通碳钢到高铬合金、再到复合陶瓷涂层,耐磨能力差距可达数倍。采用优质耐磨层处理的磁滚,在同等工况下的使用寿命可延长60%以上,尽管初期采购成本稍高,但综合维护成本和停机损失,性价比反而更为突出。
2.3 结构适配性:与混砂及输送系统无缝衔接
磁滚并非独立运行的部件,它需要与树脂砂混砂机、转子混砂机、筛砂机、松砂机以及磁滚前后端的输送设备形成协同作业。选购时务必确认磁滚的接口尺寸、安装方式与转速范围是否匹配现有产线。否则即便磁滚本身性能优异,安装后也可能因震动、漏砂或转速不同步而无法发挥完整效能。
三、全流程砂处理系统设备选配推荐
3.1 表面清理与砂处理主设备配套逻辑
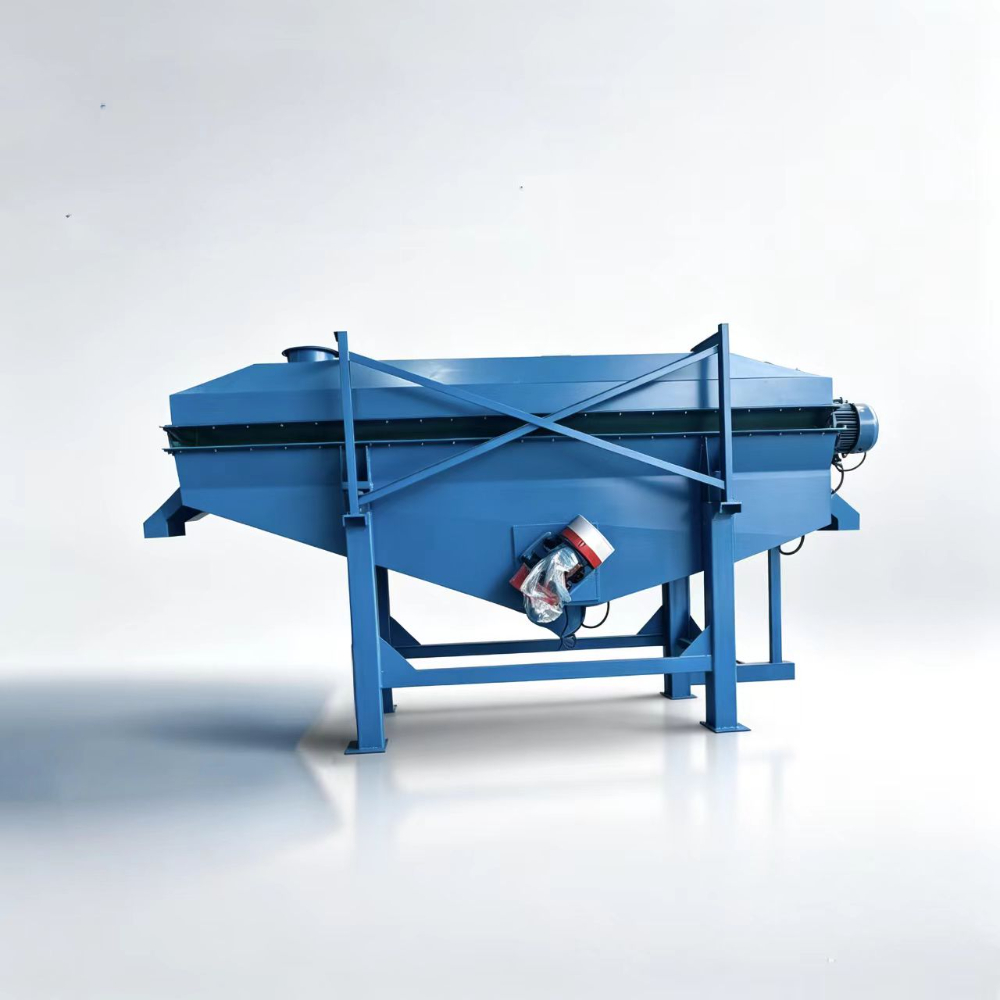
一套运转的铸造砂处理系统,除了核心磁滚,还需要完整的前后端设备予以支撑。抛丸机作为铸件表面清理的主力设备,其丸料流量与抛射速度需与砂处理线的产能节拍严格匹配。而粘土砂或树脂砂生产线中的筛砂机,则承担着粒度控制的重任,其筛网目数与振动频率直接决定了进入混砂环节的砂粒均匀性。
3.2 混砂环节的设备选型要点
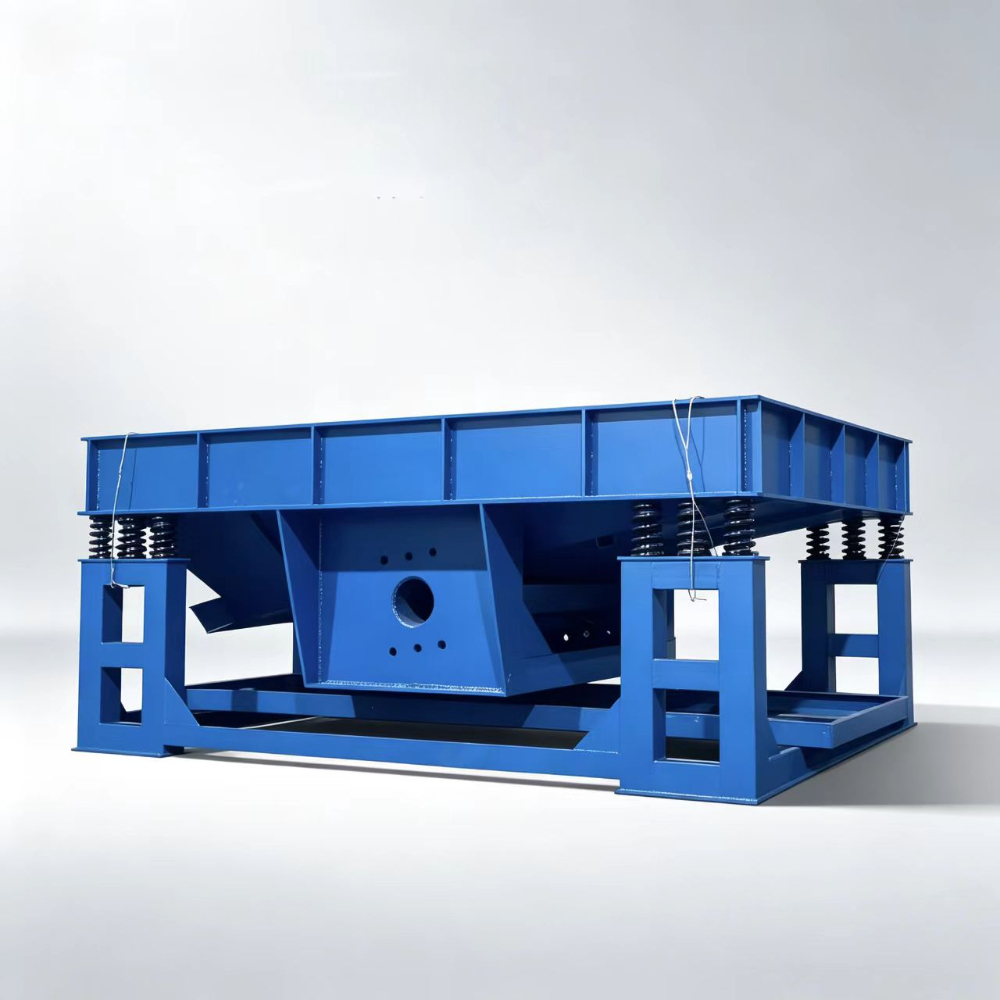
转子混砂机与树脂砂混砂机的选择,需依据铸造工艺对型砂强度的具体要求。连续式混砂机适合大批量流水线生产,批次式混砂机则更适合小批量、多品种的柔性制造场景。松砂机的作用在于打散砂块、降低砂温,提升型砂的流动性与可塑性,其布置位置应紧邻混砂机出料口,确保松散后的型砂直接进入造型工序,避免二次结块。
3.3 磁选设备与辅机的一体化配置
在砂处理全流程中,磁滚往往与磁选机、磁分离设备协同布局。根据产线空间与工艺流程,磁滚可布置在砂斗落料口下方,实现轮铁杂质粗选;经过破碎与筛分后,再通过二级磁选确保精砂纯度。此外,覆膜砂处理设备对磁选精度要求尤为苛刻,任何残留铁屑都可能造成覆膜砂壳型强度下降,因此在覆膜砂工艺线上,磁滚的选择应倾向高磁场强度与精细磁路设计的型号。
四、区域化服务能力与全流程保障体系
4.1 全国布局的服务响应覆盖
磁滚及砂处理设备需求遍布全国铸造产业集聚区,包括河北、山东、江苏、浙江、广东、辽宁、四川、山西、河南以及安徽等省份的数十个装备制造业基地。设备供应商的服务半径与响应速度,对于保障连续生产而言是核心考量维度。
4.2 覆盖铸造重镇的技术支持网络
上述区域的铸造产业园区及产业集群,对砂处理设备的技术服务需求各有侧重。江苏盐城大丰区西团镇作为中国铸造产业重镇,周边汇聚了大量精密铸造与机械零部件企业;河北泊头、山东青岛平度、辽宁彰武等地则是粘土砂工艺与树脂砂工艺的高密度应用区域。针对不同区域用户,供应商需具备差异化的工艺调试服务能力,能够贴合当地原砂特性与模具要求,提供定制化参数调校。
4.3 徐氏铸造机械的立体化服务能力
盐城大丰徐氏铸造机械有限公司依托位于西团镇的现代化生产基地,构建起覆盖全国的服务网络。针对磁滚及全套砂处理设备,公司提供从工艺咨询、方案设计、设备选型到安装调试的全流程技术支持。对于树脂砂混砂机、转子混砂机、磁滚、筛砂机、松砂机等核心装备,技术团队具备丰富的现场调校经验,能够快速响应用户的故障排查与工艺优化需求。通过ISO9001质量管理体系认证的品控流程,确保了每一台出厂的磁滚及其配套设备在磁场强度、耐磨性能、结构精度等关键指标上的稳定表现,配合终身维护的服务承诺,为遍及全国的用户提供长周期的设备运行保障。
五、FAQs:磁滚选购常见问题解答
5.1 磁滚的磁场强度是不是越高越好?
并非如此。磁场强度需要与砂处理系统的线速度、砂层厚度和铁杂质含量科学匹配。过高的磁场强度可能导致非铁磁性物料被夹杂吸附,反而降低分离精度;而强度不足则无法有效捕捉细微铁粉。徐氏铸造机械的工程师建议根据具体砂种及杂质比例测算合适磁系参数,通常在3500高斯至6500高斯区间内选型,且需关注磁滚磁包角的设计是否满足自动卸铁要求。
5.2 磁滚频繁出现吸铁不卸料的情况该怎样解决?
该问题通常源于磁滚磁系设计缺陷或滚筒表面粗糙度不足。高品质磁滚采用多极交错磁系排列并结合聚磁技术,同时滚筒外壁经过精密抛光处理降低摩擦系数,确保铁磁杂质旋转至无磁区时迅速脱落。徐氏铸造机械出品的磁滚,通过对磁极形状与排列角度的优化设计,有效解决细碎铁屑残留吸附问题,而其提供的售前试样检测服务,可以直接用客户实际砂样试验,验证卸料效果,显著降低选型风险。